English
 日本語
 русский
 Español
 Deutsch
Inhalt
- 1 Was Schnitt- und Abriebwerte tatsächlich messen
- 2 Vom Laborergebnis zur Produktionsspezifikation: Wo die Toleranzen leben
- 3 Chemikalien-, Hitze- und Schlagprüfungen: Die langsamere Hälfte eines Handschuhlabors
- 4 Handschuhtests, Standards und was die Zahl bewegt
- 5 Was Sie fragen sollten, bevor Sie eine Handschuhspezifikation genehmigen
- 6 FAQ
- 7 Wo das Testen in die Fabrikhalle passt
Ein Käufer öffnet einen Karton mit ANSI A5-Handschuhen und führt eine Fünf-Minuten-Kontrolle durch. Drei Paare passen; die vierte zeigt etwa 1.700 Gramm Schnittkraft an. Im Datenblatt stand A5 – etwa 2.200 g und mehr. Ist also der Handschuh falsch oder der Testen?
Bei einem Hersteller, der eine eigene Forschung und Entwicklung sowie ein eigenes Labor betreibt, lautet die Antwort meist weder das eine noch das andere. Die Schnittfestigkeit ist ein Bereich, keine feste Zahl, und die einzige zuverlässige Möglichkeit, eine Produktionscharge innerhalb dieses Bereichs zu halten, besteht darin, das Garn, das Gestrick, die Beschichtung und die Tauchlinie zu kontrollieren und dann den fertigen Handschuh mit kalibrierten Tests an jeder Charge zu überprüfen – nicht nur einmal in der Probenahmephase.
Dieser Unterschied ist es, der zwei Anbieter unterscheidet, die beide „A5“ auf eine Schachtel drucken. Man hat vor zwei Jahren einen Prototypen getestet. Der andere weiß, warum sich die Zahl bewegt, wie weit sie sich bewegen kann, bevor ein Los abgelehnt wird, und was auf der Linie angepasst werden muss, wenn dies der Fall ist. Hier erfahren Sie, wie die Prüfung tatsächlich funktioniert, wo die Toleranzen gelten und was Sie fragen sollten, bevor Sie eine Spezifikation genehmigen.
Was Schnitt- und Abriebwerte tatsächlich messen
Es dominieren zwei Cut-Test-Methoden, die nicht austauschbar sind. ANSI/ISEA 105, der US-Standard, verwendet ASTM F2992 mit einer geraden TDM-100-Klinge und gibt die zum Durchschneiden der Probe erforderliche Kraft in Gramm an, sortiert in die Stufen A1 bis A9. EN 388:2016, die europäische Norm, behält den älteren Coupé-Test für leistungsschwächere Materialien bei, wechselt jedoch zum ISO 13997-Straight-Blade-Test für Hochleistungsgarne und meldet die Stufen A bis F, von 2 N bis 30 N und höher.
Da sich Schaufelgeometrie und Lasteinleitung unterscheiden, können die beiden Maßstäbe nicht mit einer Formel umgerechnet werden. A5 liegt bei vielen Aramid- und HPPE-Konstruktionen ungefähr in der gleichen Nachbarschaft wie EN Level E, aber die Zuordnung verschiebt sich je nach Garnmischung, Linergewicht und Beschichtung. Behandeln Sie jede Umrechnungstabelle als Schätzung, niemals als Anspruch.
Innerhalb des Labors sind es drei Variablen, die den größten Teil der Verbreitung ausmachen:
- Garn und Stärke. Ein 13-Gauge-Aramid-Liner und ein 18-Gauge-HPPE-Liner können beide A5 erreichen, verhalten sich aber völlig unterschiedlich in der Hand. Eine feinere Stärke erkauft normalerweise Geschicklichkeit; Schwerere Liner sorgen für Haltbarkeit.
- Beschichtung. Nitril, Latex und PU verändern Griffigkeit, Abriebfestigkeit und Nassleistung, daher muss der Schnitttest am beschichteten Handschuh wiederholt werden, nicht nur am bloßen Innenfutter.
- Probenvorbereitung. Ein aus der Handfläche geschnittener flacher Coupon ist nicht dasselbe Objekt wie ein dreidimensionaler Handschuh. Der Daumenbereich und die Fingerspitzen, wo das Gestrick gedehnt und dünner ist, sind normalerweise die schwächsten Stellen – und die Stellen, an denen es bei der echten Arbeit am wahrscheinlichsten zu Schnitten kommt.
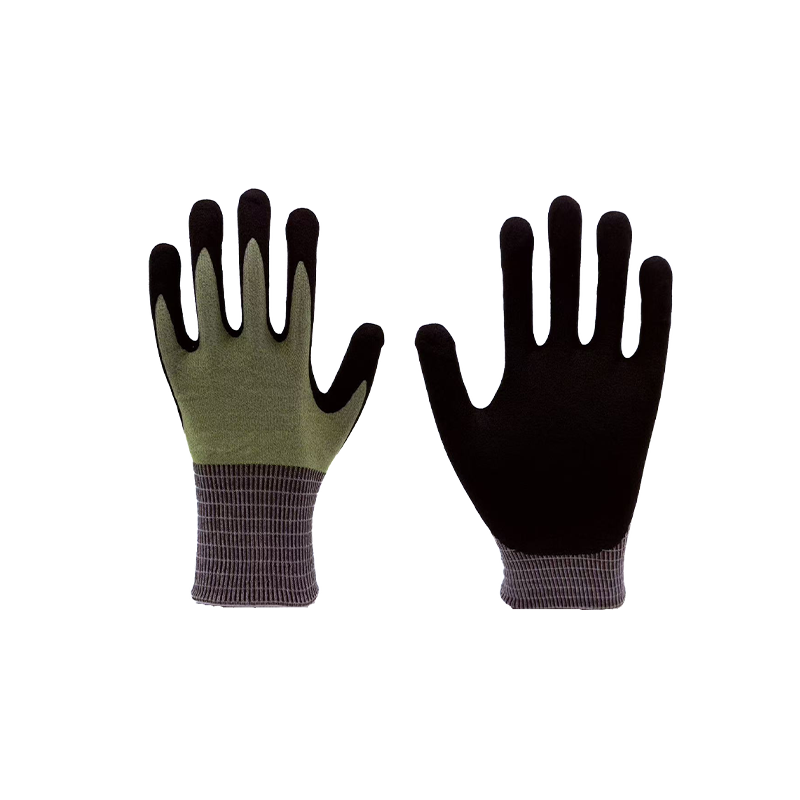 Graue 18-Gauge-A5-Schnittschutzhandschuhe Sehen Sie sich diesen grauen 18-Gauge-A5-Schnittschutzhandschuh an, wenn Sie mechanische Schutzoptionen vergleichen. Sichtbare Details beziehen sich nur auf die Produktidentität und Anfragen, nicht auf vollständige Spezifikationen. Produkt anzeigen →
Abrieb, Riss und Durchstich sind im selben EN 388-Bericht zusammengefasst. Der Abrieb wird in Zyklen bis zum Durchbruch auf einem Taber-Rad gezählt (Stufen 1 bis 4, von 100 bis 8.000 Zyklen), der Riss wird in Newton gemessen und der Durchschlag wird in Newton mit einer standardisierten Sonde gemessen. Für sich genommen sehen sie unbedeutend aus; Gemeinsam entscheiden sie, ob ein Handschuh eine Schicht oder eine Woche übersteht.
Vom Laborergebnis zur Produktionsspezifikation: Wo die Toleranzen leben
Ein fertiger Prototyp ist der Anfang der Arbeit, nicht das Ende. Der tatsächliche Output von F&E ist eine schriftliche Spezifikation, die eine Produktionslinie enthalten kann: Fasermischung und Garnanzahl, Nadelstärke, Stichdichte, Linergewicht in Gramm pro Quadratmeter, Eintauchtiefe, Beschichtungsaufnahme pro Paar, Aushärtetemperatur und -zeit sowie ein Handflächendickenbereich.
Dann kommt das Teil, das Käufer selten sehen – die Liste der Dinge, die die Nummer nach der Unterzeichnung der Spezifikation verschieben können:
- Variation der Garnpartie. Zwei Lieferanten können „HPPE“ mit unterschiedlicher Festigkeit versenden. Bei der Eingangskontrolle mit zurückgehaltenen Garnproben werden diese erfasst, bevor sie die Nadeln erreichen.
- Nadelverschleiß und Stichdichte. Ein etwas lockerer Strick reduziert die Anzahl der Faserenden pro Flächeneinheit und führt zu einem messbaren Leistungsabfall.
- Tauchtiefe und Beschichtungsgewicht. Eine tiefere Eintauchung in Nitril verbessert die Abriebfestigkeit und Griffigkeit, erhöht jedoch das Gewicht, verringert die Fingerfertigkeit und verändert das Verhalten des Handschuhs bei Nässe.
- Aushärtung und Feuchtigkeit. Eine unzureichend ausgehärtete Beschichtung bleibt klebrig; Übergetrocknete Liner werden spröde. Allein die Lagerfeuchtigkeit kann ein Schnittergebnis merklich verschieben.
- Handschuhgeometrie. Länge, Handflächenbreite und Daumenwinkel sind Maßtoleranzen und entscheiden über die Passform – die darüber entscheidet, wie lange jemand den Handschuh tatsächlich trägt, eine Sicherheitsvariable, die kein Prüfstandstest erfasst.
Aus diesem Grund testen disziplinierte Fabriken an drei Punkten: eingehendes Garn, erste Muster aus der Linie und fertige Partien vor dem Versand. In der Mitte lassen sich die meisten Probleme mit geringem Aufwand lösen; Der letzte Punkt ist, dass sie aufhören, das Problem des Kunden zu sein.
Chemikalien-, Hitze- und Schlagprüfungen: Die langsamere Hälfte eines Handschuhlabors
Schnittschutz erregt die Aufmerksamkeit, aber chemische und thermische Tests dauern länger, kosten mehr und führen zu den am häufigsten falsch verstandenen Behauptungen.
Bei der chemischen Beständigkeit nach EN ISO 374-1 geht es um Permeation, nicht um Spritzer. Ein Muster wird in eine Zelle montiert, die Testchemikalie wird auf eine Seite aufgetragen und das Labor misst, wie lange es dauert, bis sie auf der anderen Seite nachweisbar wird. Typ A erfordert eine Leistung gegen mindestens sechs Chemikalien mit einer Durchbruchszeit von 30 Minuten oder mehr; Typ B benötigt drei; Typ C, eins. In einem separaten Degradationstest wird geprüft, ob sich das Material nach dem Kontakt physikalisch verändert.
Es gelten zwei praktische Warnungen. Die Permeation wird bei einer kontrollierten Temperatur gemessen, normalerweise bei etwa 22 bis 23 Grad Celsius, und die Durchbruchszeiten verkürzen sich mit steigender Temperatur. Und ein Lösungsmittelgemisch ist nicht dasselbe wie seine einzelnen Komponenten, sodass eine Typ-A-Bewertung für sechs genannte Chemikalien nicht automatisch die Mischung abdeckt, die Ihr Prozess verwendet.
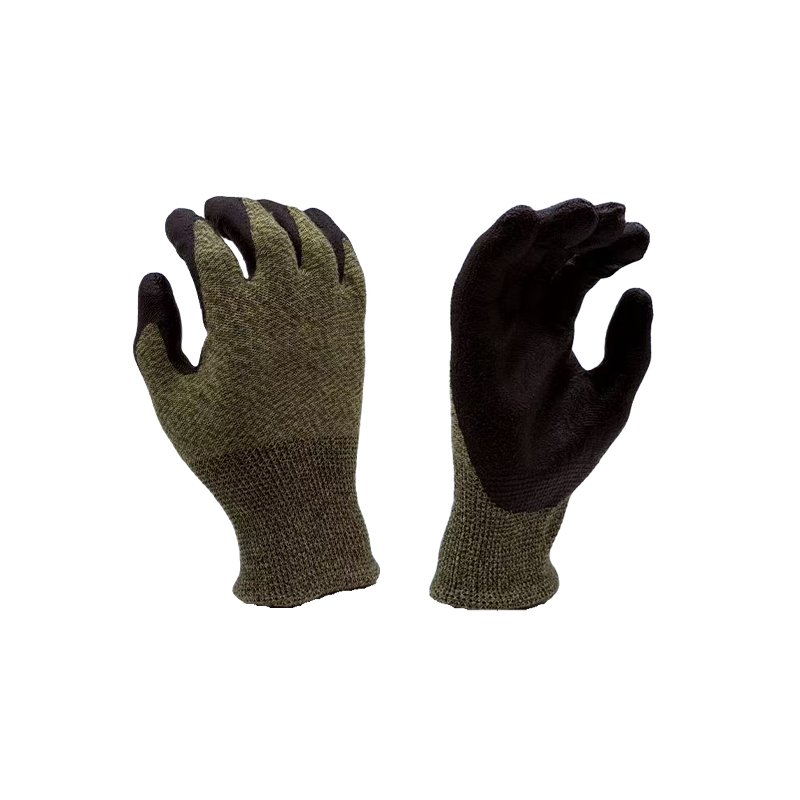 Sortiment an Chemikalienschutzhandschuhen vom Typ A Entdecken Sie Chemikalienschutzhandschuhe vom Typ A, einschließlich 13-Gauge-Aramid-Neopren und wasserbasierter PU-Konstruktion, für chemische Produktions-, Petrochemie- und Laboraufgaben. Produkt anzeigen →
Hitzetests gemäß EN 407 melden bis zu sechs verschiedene Eigenschaften, darunter Nachbrennzeit, Kontaktwärme bei 100, 250, 350 und 500 Grad Celsius, Konvektionswärme, Strahlungswärme und Spritzer geschmolzenen Metalls. Ein einzelner Handschuh ist bei allen sechs Handschuhen selten stark. Bei der Aufprallprüfung gemäß ANSI/ISEA 138 wird der Rückenschutz auf der Grundlage der an den Knöcheln und Fingern gemessenen Spitzenübertragungskraft in drei Stufen eingeteilt, was bedeutet, dass die Polsterungsgeometrie genauso wichtig ist wie die Polsterungsdicke.
 Flammhemmende und schnittfeste Hitzeschutzhandschuhe Sehen Sie sich diesen flammhemmenden und schnittfesten Handschuh unter den Hitzeschutzoptionen an; Detaillierte EN 407- und Schnittfestigkeitsspezifikationen werden nicht angezeigt. Produkt anzeigen →
Handschuhtests, Standards und was die Zahl bewegt
Wenn Sie zwei Datenblätter vergleichen, vergleichen Sie sowohl die Methode als auch das Ergebnis. Die folgende Tabelle listet die Tests auf, die am häufigsten auf einem Handschutzdatenblatt erscheinen, sowie die Variablen, die das Ergebnis stillschweigend verändern.
| Test | Referenzstandard | Was wird berichtet | Was üblicherweise das Ergebnis bewegt |
|---|---|---|---|
| Schnittfestigkeit | ASTM F2992 (TDM-100) und ISO 13997 | Kraft in Gramm (A1 bis A9) oder in Newton (A bis F) | Klingenverschleiß, Probenspannung, Garnmenge, Feuchtigkeit in der Probe |
| Abrieb, Riss, Einstich | EN 388:2016 | Zyklen zum Durchbruch, Reißkraft, Durchstoßkraft | Beschichtungsdicke, Scheibenkörnung, Coupon-Vorbereitung |
| Chemische Permeation | EN ISO 374-1 | Durchdringungszeit pro Chemikalie, Typ A, B oder C | Temperatur, Mischungen, Musterdicke und Ort |
| Hitze und Flamme | EN 407 | Nachbrennzeit, Kontaktwärme in Grad Celsius, Spritzwasserbeständigkeit | Stoffgewicht, Feuchtigkeit, Waschzyklen |
| Auswirkungen | ANSI/ISEA 138 | Maximale übertragene Kraft, Stufen 1 bis 3 | Pad-Geometrie, welcher Knöchel angeschlagen wird, Temperatur |
| Visuelle und dimensionale Qualitätskontrolle | Probenahme nach ISO 2859-1 | Fehlerrate, Länge, Handflächendicke | Probenahmeplan, Messlehre, wer misst |
Was Sie fragen sollten, bevor Sie eine Handschuhspezifikation genehmigen
Anhand einer kurzen Liste von Fragen erfahren Sie innerhalb einer E-Mail, ob die Forschung und Entwicklung eines Lieferanten echt ist:
- Wurde der gemeldete Wert am fertigen, beschichteten Handschuh oder am blanken Innenhandschuh gemessen?
- Eigenes oder externes Labor und welches? Interne Tests ermöglichen eine schnelle Iteration; ein akkreditierter Außenstehender bestätigt dies unabhängig. Starke Hersteller nutzen beides.
- Wie viele Exemplare, aus wie vielen Produktionschargen und an welchem Datum getestet?
- Können Sie Kalibrierungsaufzeichnungen einsehen – Anzahl der Klingen auf dem Schnittprüfgerät, Datum der Kalibrierung der Wägezelle, Konditionierung der Proben vor dem Test?
- Werden Rückstellproben nach Chargennummer aufbewahrt und wie lange?
- Welche erneuten Tests werden durch eine Änderung ausgelöst: neuer Garnlieferant, neue Nadelstärke, neue Tauchlinie, neues Härtungsprofil?
- Welche Akzeptanzstufe gilt für Sicht- und Maßfehler und wer unterzeichnet den Vorversandbericht?
Wenn Sie noch dabei sind, die Spezifikation selbst zu definieren, lesen Sie diesen Leitfaden weiter Auswahl schnittfester Handschuhe führt detaillierter durch die Zuordnung von Levels zu Aufgaben.
FAQ
Kann ein Handschuh sowohl eine ANSI-Schnittstufe als auch eine EN-Schnittstufe tragen?
Ja, und das tun viele Hochleistungsliner – aber es handelt sich dabei um separate Ergebnisse verschiedener Methoden. Erkundigen Sie sich, zu welcher Norm die jeweilige Nummer gehört, bevor Sie sie mit einem anderen Produkt vergleichen.
Ist ein höherer Schnittgrad immer besser?
Nein. Höhere Werte bedeuten in der Regel schwerere Innenfutter, dickere Beschichtungen und weniger Fingerfertigkeit, und die Fingerfertigkeit entscheidet darüber, ob der Handschuh überhaupt getragen wird. Auch die Schnittfestigkeit sagt nichts über Durchstich, chemische Permeation oder Hitze aus.
Wie oft sollte eine Produktionscharge erneut getestet werden?
Bei Reklamationen zu Chemikalien und Hitze ist pro Charge die sichere Basislinie. Für den Schnitt ist es üblich, pro Los oder pro definierter Charge zu schneiden, plus einen erneuten Test, wenn sich Garn, Stärke, Beschichtung oder Härtungseinstellungen ändern.
Warum fühlen sich zwei Handschuhe mit demselben A5-Etikett so unterschiedlich an?
Weil das Etikett eine gemessene Eigenschaft beschreibt. Gewicht, Stärke, Beschichtungsmaterial, Eintauchtiefe und Größe der Auskleidung variieren unabhängig voneinander – und genau das spüren die Bediener nach vier Stunden Tragen.
Wo das Testen in die Fabrikhalle passt
Ein Labor hilft nur, wenn es direkt neben der Produktionslinie liegt. Der Hersteller hinter diesem Standort produziert seit 2010 Handschutz in Rugao, Jiangsu und ist seit 2013 als integrierte Forschungs-, Produktions-, Qualitätsprüfungs- und After-Sales-Organisation an einem 10.000 Quadratmeter großen Standort tätig, der 4.500 Quadratmeter Produktionsfläche und ein hauseigenes Labor umfasst. Das Sortiment reicht vom Schnittschutz nach ANSI A2 bis A8 über tauchgeschützte, mechanische, thermische und chemische Handschuhe bis hin zu Ärmeln und Armschutz, sodass eine Spezifikation aus einer Hand erfüllt werden kann und nicht aus mehreren zusammengebaut werden muss.
Der Standort befindet sich im Jangtse-Delta in der Nähe von Shanghai, was den Probenversand und die Verifizierungszyklen durch Dritte kurz hält. Wenn Sie sehen möchten, wie ein bestimmter Schnittgrad, eine bestimmte Beschichtung oder ein bestimmter chemischer Anspruch erfüllt werden kann, Fordern Sie ein Angebot an mit Ihren Bewerbungsdetails und den Standards, die Sie erfüllen müssen.