English
 日本語
 русский
 Español
 Deutsch
Inhalt
- 1 Wo es tatsächlich zu Schnitten in der Metallverarbeitung kommt
- 2 ANSI-Schnittwerte lesen, ohne zu viel zu kaufen
- 3 Die Fasern hinter der Cut-Bewertung
- 4 Beschichtungen, Griffigkeit und Abrieb
- 5 Stoß- und Quetschgefahren rund um Abkantpressen und Scheren
- 6 Passform, Größe und Manschettenlänge entscheiden darüber, ob die Bewertung übernommen wird
- 7 Eine Beschaffungscheckliste für Sicherheitsmanager
- 8 Häufig gestellte Fragen
Wenn Sie einen frisch geschnittenen Stahlrohling von einem Stapel nehmen, tritt das Problem innerhalb von zwei Sekunden auf. Ein Grat an der Unterkante fängt den Handschuh ein, die Handfläche gleitet auf einem Ölfilm und die Hand verdreht sich. Diese Kombination aus scharfer Kante, schwachem Halt und lockerer Passform ist es, die Hersteller in die Erste-Hilfe-Station schickt, nicht die scharfe Kante allein.
Die kurze Antwort zuerst: Standardisieren Sie für die meisten Metallbearbeitungsarbeiten einen Schnittschutz nach ANSI A4 bis A6 mit einer Nitril- oder PU-Handflächenbeschichtung, einer engen Passform und einer Manschette, die das Handgelenk bedeckt. A2 und A3 reichen für Prüfstände und Lichtmontage. A7 und A8 gehören zum Schrotthandling und zu schweren Scherenarbeiten, bei denen die Hände die ganze Schicht über auf rohe Kanten treffen. Der Kauf einer einzelnen Wasserwaage für die gesamte Anlage ist der häufigste und teuerste Fehler beim Handschutz.
Wo es tatsächlich zu Schnitten in der Metallverarbeitung kommt
Handschuhspezifikationen werden normalerweise aus einem Katalog erstellt. Sie halten besser, wenn sie vom Boden aus geschrieben werden. Bei Blecharbeiten treten Verletzungen in drei Momenten auf: beim Herausziehen eines Rohlings vom Stapel, beim Auffangen eines verrutschenden Teils und beim Greifen in einen Schrottbehälter. Jeder erfordert ein anderes Gleichgewicht zwischen Schnitthöhe, Griffigkeit und Abdeckung.
| Aufgabe | Hauptgefahr | Anfangsschnittebene | Wird häufig übersehen |
|---|---|---|---|
| Handhabung von Blechen und Zuschnitten | Gratige Kanten, scharfe Spulenenden | A4 bis A5 | Griff auf öligem Laken, Handgelenkabdeckung |
| Entgraten und Schleifen | Schleifkontakt, heiße Feinpartikel | A3 bis A5 | Abriebfestigkeit, Hitzebeständigkeit |
| Abkant- und Scherarbeiten | Plötzlicher Kantenkontakt, Einklemmen | A5 bis A6 | Aufprallschutz für den Handrücken |
| Abfall- und Schrottbehälter | Gezackte, unvorhersehbare Kanten | A6 bis A8 | Durchstoßfestigkeit, Unterarmabdeckung |
| Inspektion und Lichtmontage | Geringer Kantenkontakt | A2 bis A3 | Fingerfertigkeit, Passform, Tastsensibilität |
Zwei dieser Reihen verursachen den größten Teil der Kosten. Das Aufsteigen auf dem Inspektionstisch bringt nichts und kostet Geschicklichkeit. Die Schadensersatzforderungen sind darauf zurückzuführen, dass man beim Schrottumschlag eine Stufe zu niedrig bleibt.
ANSI-Schnittwerte lesen, ohne zu viel zu kaufen
ANSI/ISEA 105 bewertet die Schnittfestigkeit mit dem ISO 13997-Test von A1 bis A9, bei dem eine abgerundete Klinge unter zunehmender Belastung über die Probe fährt, bis sie durchschneidet. Das Ergebnis wird in Grammkraft angegeben: A4 beträgt etwa 1.500 g, A5 etwa 2.200 g, A6 etwa 3.000 g, A7 etwa 4.000 g und A8 etwa 5.000 g. EN 388:2016 drückt dasselbe ISO 13997-Ergebnis anders aus und verwendet die Buchstaben A bis F, sodass eine EN 388-Stufe D nahe an ANSI A5 liegt.
Was in einer Fertigungsstätte zählt, ist die Testmethode, nicht nur die Anzahl. Auf dem älteren Coupé-Test basierende Bewertungen können auf hartem, gratigem Stahl beeindruckend aussehen und dann im Betrieb versagen, weil die Coupé-Schneide beim Fahren stumpf wird. Eine stumpfere Klinge belohnt weichere Liner. Die TDM-Methode hält den neuesten Stand auf dem neuesten Stand, weshalb Sicherheitsmanager in der Metallverarbeitung auf dem Spezifikationsblatt nach der ISO 13997-Zahl fragen sollten, anstatt eine Schlagzeile zu akzeptieren.
- A2 bis A3: Inspektion, Verpackung (25%)
- A4: allgemeine Blatthandhabung (30 %)
- A5 bis A6: Scheren, Pressarbeiten (30 %)
- A7 und höher: Schrotthandling (15 %)
Illustrative Aufteilung der Schnittebenen in einer gemischten Fertigungswerkstatt, basierend auf typischen Aufgabengruppierungen.
Ein 13-Gauge-HPPE-Liner mit der Zertifizierung ANSI A5 ist das Arbeitspferd für die meisten Fertigungsböden: ausreichend Schnittfestigkeit zum Schneiden von Kanten und Entgraten, dünn genug, dass die Bediener ihn zwischen den Arbeiten anlassen, anstatt ihn abzuziehen.
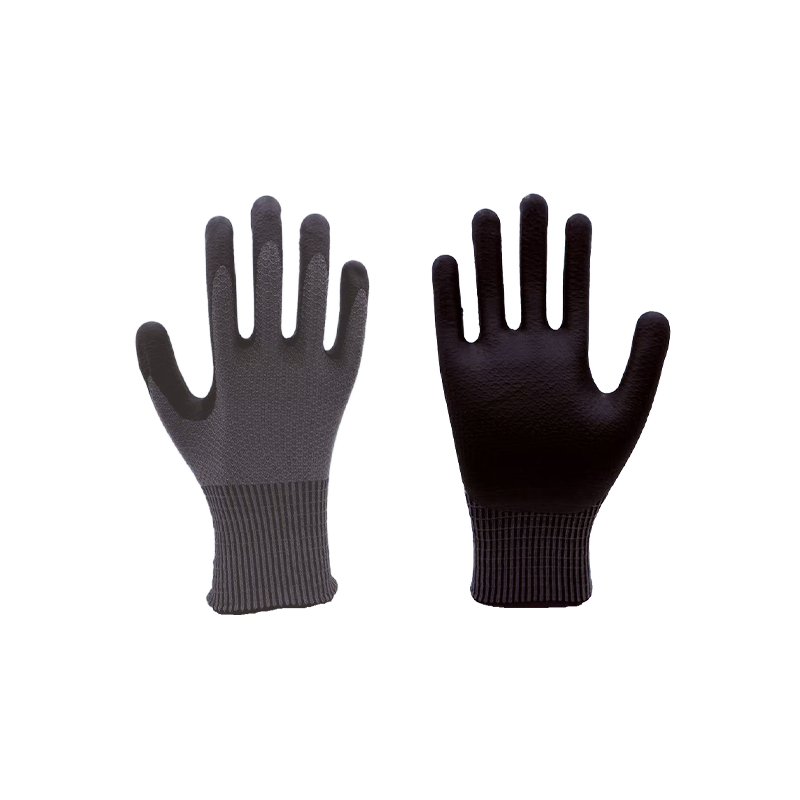 13-Gauge ANSI A5 Graue schnittfeste Schutzhandschuhe Ein 13-Gauge-HPPE-Liner mit der Zertifizierung ANSI A5 für Fertigungsaufgaben; Seine dünne Bauweise eignet sich zum Schneiden von Kanten und zum Entgraten, bei denen Arbeiter Handschuhe tragen. Produkt anzeigen →
Die Fasern hinter der Cut-Bewertung
Die Nummer auf der Schachtel ergibt sich aus dem Futtergarn und der Art und Weise, wie es gestrickt wird. Vier Konstruktionen decken fast alles ab, was in der Metallverarbeitung zum Einsatz kommt, und jede weist einen Kompromiss auf, der eher auf dem Boden als auf dem Datenblatt zu erkennen ist.
Typische ANSI-Schnittbereiche, die durch gängige Linerkonstruktionen erreicht werden; Die tatsächliche Leistung hängt von der Maschenprobe, dem Mischungsverhältnis und der Strickdichte ab.
Mit Glasfasern gemischtes Hochleistungspolyethylen ist der häufigste Weg zu A4 bis A6. Es ist leicht, flexibel und behält seine Eigenschaften im trockenen Zustand. Para-Aramid sorgt für Hitze- und Flammbeständigkeit, was für die Schweißunterstützung und die Handhabung heißer Teile geeignet ist, bietet jedoch eine geringere Schnittfestigkeit pro Gewichtseinheit und wird daher normalerweise gemischt und nicht allein verwendet. Stahldrahtkerne erhöhen die Nennwerte auf A7 und A8 und funktionieren auch dann, wenn der Liner nass oder ölig ist, auf Kosten des Gewichts, der Steifigkeit und einer langsameren Anziehroutine.
Das Messgerät verändert auch das Ergebnis. Ein 18-Gauge-Liner ist dünner, kühler und geschmeidiger als ein 13-Gauge-Liner, aber das feinere Garn bringt weniger schnittfeste Fasern in jeden Quadratzentimeter, sodass die gleiche Mischung bei 18 Gauge oft eine Stufe schlechter abschneidet. Wenn sich eine Spezifikation aus Komfortgründen von 13 auf 18 Gauge verschiebt, sollte das Schnittniveau erneut überprüft und nicht angenommen werden.
Beschichtungen, Griffigkeit und Abrieb
Die Schnittfestigkeit hält die Kante aus der Haut fern. Der Grip entscheidet darüber, ob der Handschuh das Teil hält oder sich darauf dreht. Diese Aufgabe übernehmen Handflächenbeschichtungen, die auch den Großteil des Abriebs abfangen.
| Beschichtung | Griff an öligen Teilen | Abriebfestigkeit | Flexibilität | Wo es passt |
|---|---|---|---|---|
| PU | Mittelmäßig bis gut | Gut | Ausgezeichnet | Trockene bis leicht geölte Teile, feine Handhabung |
| Nitril | Sehr gut | Sehr gut | Gut | Öliges Blech, allgemeine Fertigung |
| Latex | Gut auf Öl, gut bei Nässe | Gut | Sehr gut | Trockene Teile und gemischte Nassaufgaben |
| Unbeschichteter Strick | Arm | Niedrig | Am besten | Prüfstände, Ölarme Arbeiten |
Der Abrieb wird getrennt von der Schnittfestigkeit auf einer Skala von 1 bis 6 bewertet, sodass ein Handschuh einer starken Schnittfestigkeit standhält und auch nach einer Woche Entgratung noch an der Handfläche abnutzt. Wann immer das Schleifen, Entgraten oder Bearbeiten von rauen Gussteilen Teil der Arbeit ist, überprüfen Sie den Abriebwert neben dem Schnittwert, anstatt davon auszugehen, dass beide zusammenpassen.
Wo abrasiver Kontakt und scharfe Kanten zusammenkommen, verlängern eine vollständig eingetauchte Handfläche und eine verstärkte Basis den Handschuh, ohne dass das Innenfutter gewechselt werden muss.
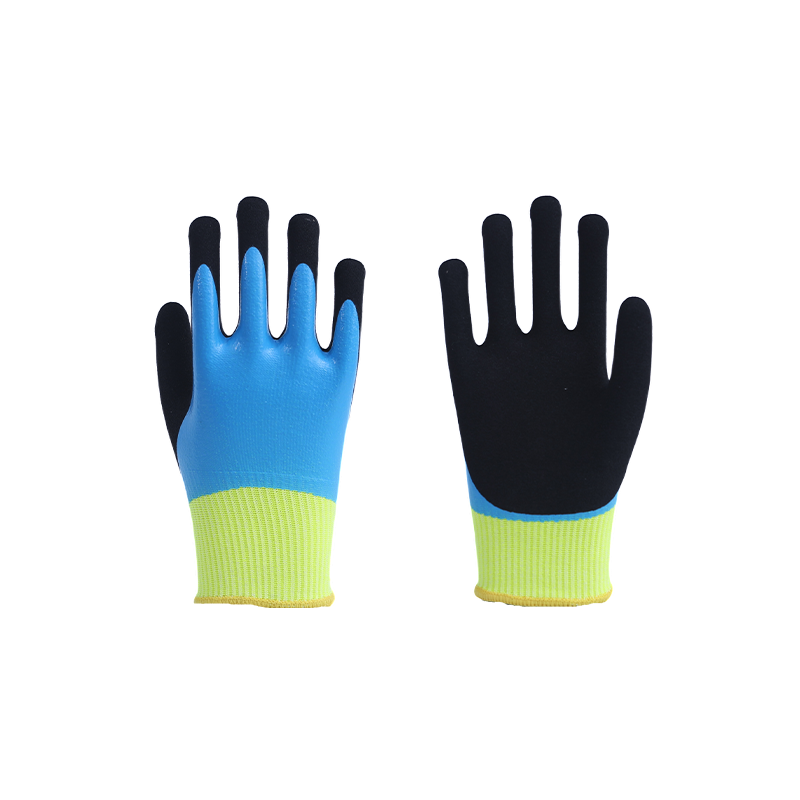 Vollständig eingetauchte, schnittfeste Arbeitshandschuhe Für abrasiven Kontakt und scharfe Kanten sorgen die vollständig eingetauchte Handfläche und die verstärkte Unterseite, um die Lebensdauer des Handschuhs vor Großbestellungen zu verlängern. Produkt anzeigen →
Tauchmaterialien sind innerhalb einer Produktpalette nicht austauschbar, und die Wahl von Nitril, Latex oder PU wirkt sich auf unterschiedliche Weise auf Nassgriff, Weichheit und Kosten aus. Bevor eine Großbestellung unterzeichnet wird, lohnt es sich, die Entwicklung jedes einzelnen Rückgangs genauer zu betrachten.
Vergleichen Sie die Nitril-, Latex- und PU-Tauchoptionen, bevor Sie eine Großbestellung aufgeben .
Stoß- und Quetschgefahren rund um Abkantpressen und Scheren
Die Schnittfestigkeit sagt nichts über die Schlagkraft aus. Ein Teil kann von einer Abkantpresse zurückschlagen, ein Reststück kann auf den Knöcheln landen und ein Stößel kann sich auf den Fingern festsetzen. Die Lösung ist der Handrückenschutz, der separat bewertet wird. ANSI/ISEA 138 ordnet Aufprallhandschuhe von Stufe 1 bis Stufe 3 nach der durch den Knöchelbereich übertragenen Spitzenkraft ein, wobei Stufe 3 mit etwa unter 4 kN den höchsten Schutz bietet, gegenüber unter 9 kN bei Stufe 1.
Die Kombination eines schnittfesten Innenfutters mit geformtem TPR auf dem Handrücken deckt beide Risiken in einem Handschuh ab, was an Abkant- und Scherstationen wichtig ist, wo Bediener die Handschuhe zwischen den Aufgaben nicht wechseln müssen.
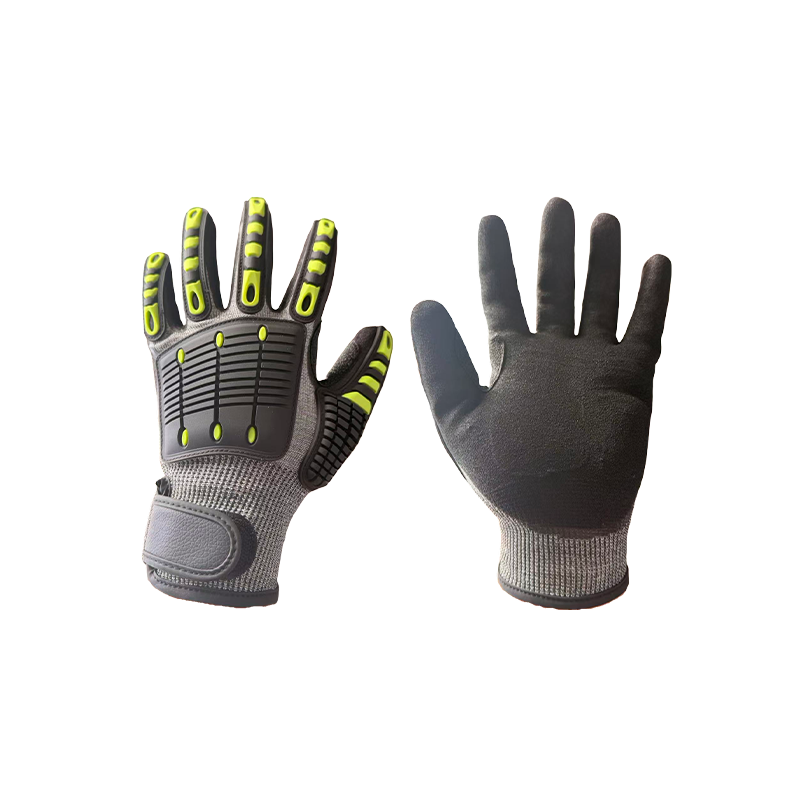 A6 Schnittfeste, stoßdämpfende TPR-Schutzhandschuhe Kombiniert ein schnittfestes A6-Innenfutter mit einem geformten TPR-Handrückenschutz und eignet sich für Stationen mit Aufprallrisiko, an denen Bediener ein Paar tragen. Produkt anzeigen →
Die Polsterung verringert die Flexibilität und sorgt für mehr Wärme. Daher gehört sie eher zu den Stationen, an denen Stöße eine echte Gefahr darstellen, als zu jedem Paar in der Anlage.
Passform, Größe und Manschettenlänge entscheiden darüber, ob die Bewertung übernommen wird
Ein Handschuh mit der richtigen Schnitthöhe und der falschen Passform schützt niemanden, denn er löst sich.
- Lose Handschuhe bleiben an den Kletten hängen und werden von der Hand gerissen; Enge Handschuhe führen zu Ermüdung und werden am Ende einer Schicht am Handgelenk eingeengt.
- Ein gestricktes Handgelenk sorgt für Geschicklichkeit bei Bankarbeiten. Eine längere Manschette, etwa 35 cm, eignet sich für tiefen Öl- oder Chemikalienkontakt und schützt den Unterarm.
- Der Bündchensaum ist ein häufiger Fangpunkt. Ein Grat, der sich am Saum verfängt, dreht den gesamten Handschuh und legt die Handfläche frei.
- Der Verschleiß der Beschichtung ist das erste Anzeichen für einen Austausch. Sobald die Handflächenbeschichtung abgenutzt ist, lässt die Schnittleistung schnell nach, da die Einlage Pillen bildet.
- Im Sommer ist Hitzestau ein Problem. Durch den Wechsel von zwei Paaren pro Bediener und Schicht bleiben die Einlagen trocken und die Handschuhe im Einsatz.
- Wenn Arbeiter einen Handschuh ausziehen, um einen kleinen Verschluss aufzunehmen, ist die Passform oder die Fingerfertigkeit falsch, nicht der Arbeiter.
Eine Beschaffungscheckliste für Sicherheitsmanager
- Ordnen Sie jede Aufgabe ihrer tatsächlichen Gefahr zu: Kantentyp, Öl, Hitze, Stöße, chemischer Kontakt.
- Legen Sie eine Schnittebene pro Arbeitsgruppe fest und nicht eine Ebene für die gesamte Anlage.
- Fragen Sie nach dem ISO 13997- oder TDM-Ergebnis in Gramm-Kraft oder Newton, nicht nur nach dem Buchstaben oder der Zahl.
- Überprüfen Sie neben der Schnittbewertung auch die Abrieb- und Griffwerte.
- Bestellen Sie zwei Größen pro Team und führen Sie vor dem Großeinkauf einen zweiwöchigen Bodentest durch.
- Überprüfen Sie die Manschettenlänge und -beschichtung für ölige, nasse oder Chemikalien ausgesetzte Stationen.
- Vergleichen Sie Austauschhäufigkeit und Vorlaufzeit, nicht nur den Stückpreis pro Dutzend.
- Fragen Sie nach benutzerdefinierten Größen, Marken und Verpackungen, wenn Sie eine standortübergreifende Standardisierung planen.
Die meisten Spezifikationsprobleme lassen sich vor den ersten Containerschiffen günstiger beheben als danach. Wenn Ihre Aufgabenliste eine Mischung aus scharfen Kanten, öligen Blechen und Aufprallstationen umfasst, lohnt es sich, die Spezifikation zunächst anhand realer Muster zu testen. Senden Sie Ihre Aufgabenliste und fordern Sie ein Angebot an So können Schnittstufen, Beschichtungen und Manschettenlängen an die von Ihnen tatsächlich betriebenen Stationen angepasst werden.
Häufig gestellte Fragen
Reichen A5-Handschuhe für Arbeiten an der Abkantpresse aus?
Normalerweise wegen des Schnittrisikos, aber nicht immer wegen des Stoßrisikos. Eine Abkantstation benötigt häufig eine Schnitthöhe von A5 oder A6 in Kombination mit einem ANSI/ISEA 138-Aufprallschutz auf dem Handrücken.
Verhindern Schnittschutzhandschuhe auch Stichverletzungen?
Nein, die Durchstoßfestigkeit wird separat geprüft. Ein Liner, der einer gleitenden Klinge standhält, lässt möglicherweise immer noch dünne, gezackte Schnittreste durch. Überprüfen Sie bei Abfallbehältern die Einstichleistung und die Schnitthöhe.
Kann ein Handschuhtyp eine ganze Fertigungshalle abdecken?
Man kann es so spezifizieren, aber der Preis dafür ist Geschicklichkeit bei leichten Aufgaben und Schutz bei schweren Aufgaben. Zwei oder drei Stufen, die Inspektion, allgemeine Handhabung und Ausschussarbeiten abdecken, sind in der Regel insgesamt günstiger.
Wie oft sollten schnittfeste Handschuhe ausgetauscht werden?
Wenn sich die Innenhandbeschichtung abnutzt, wenn die Einlage fusselt oder hängenbleibt, oder nach Kontakt mit Chemikalien, die die Fasern zerstören. Mit zunehmender Abnutzung lässt die Schnittleistung nach, ein abgenutzter A5 ist also kein A5.
Die Zuordnung einer Schnittebene zu jeder Station, die Prüfung von Haftung und Abrieb daneben und die Bestätigung der Passung in einer echten Schicht decken nahezu alle Fehlerarten in der Metallverarbeitung ab. Beginnen Sie mit der Gefahr und wählen Sie dann den Handschuh aus, und nicht umgekehrt.